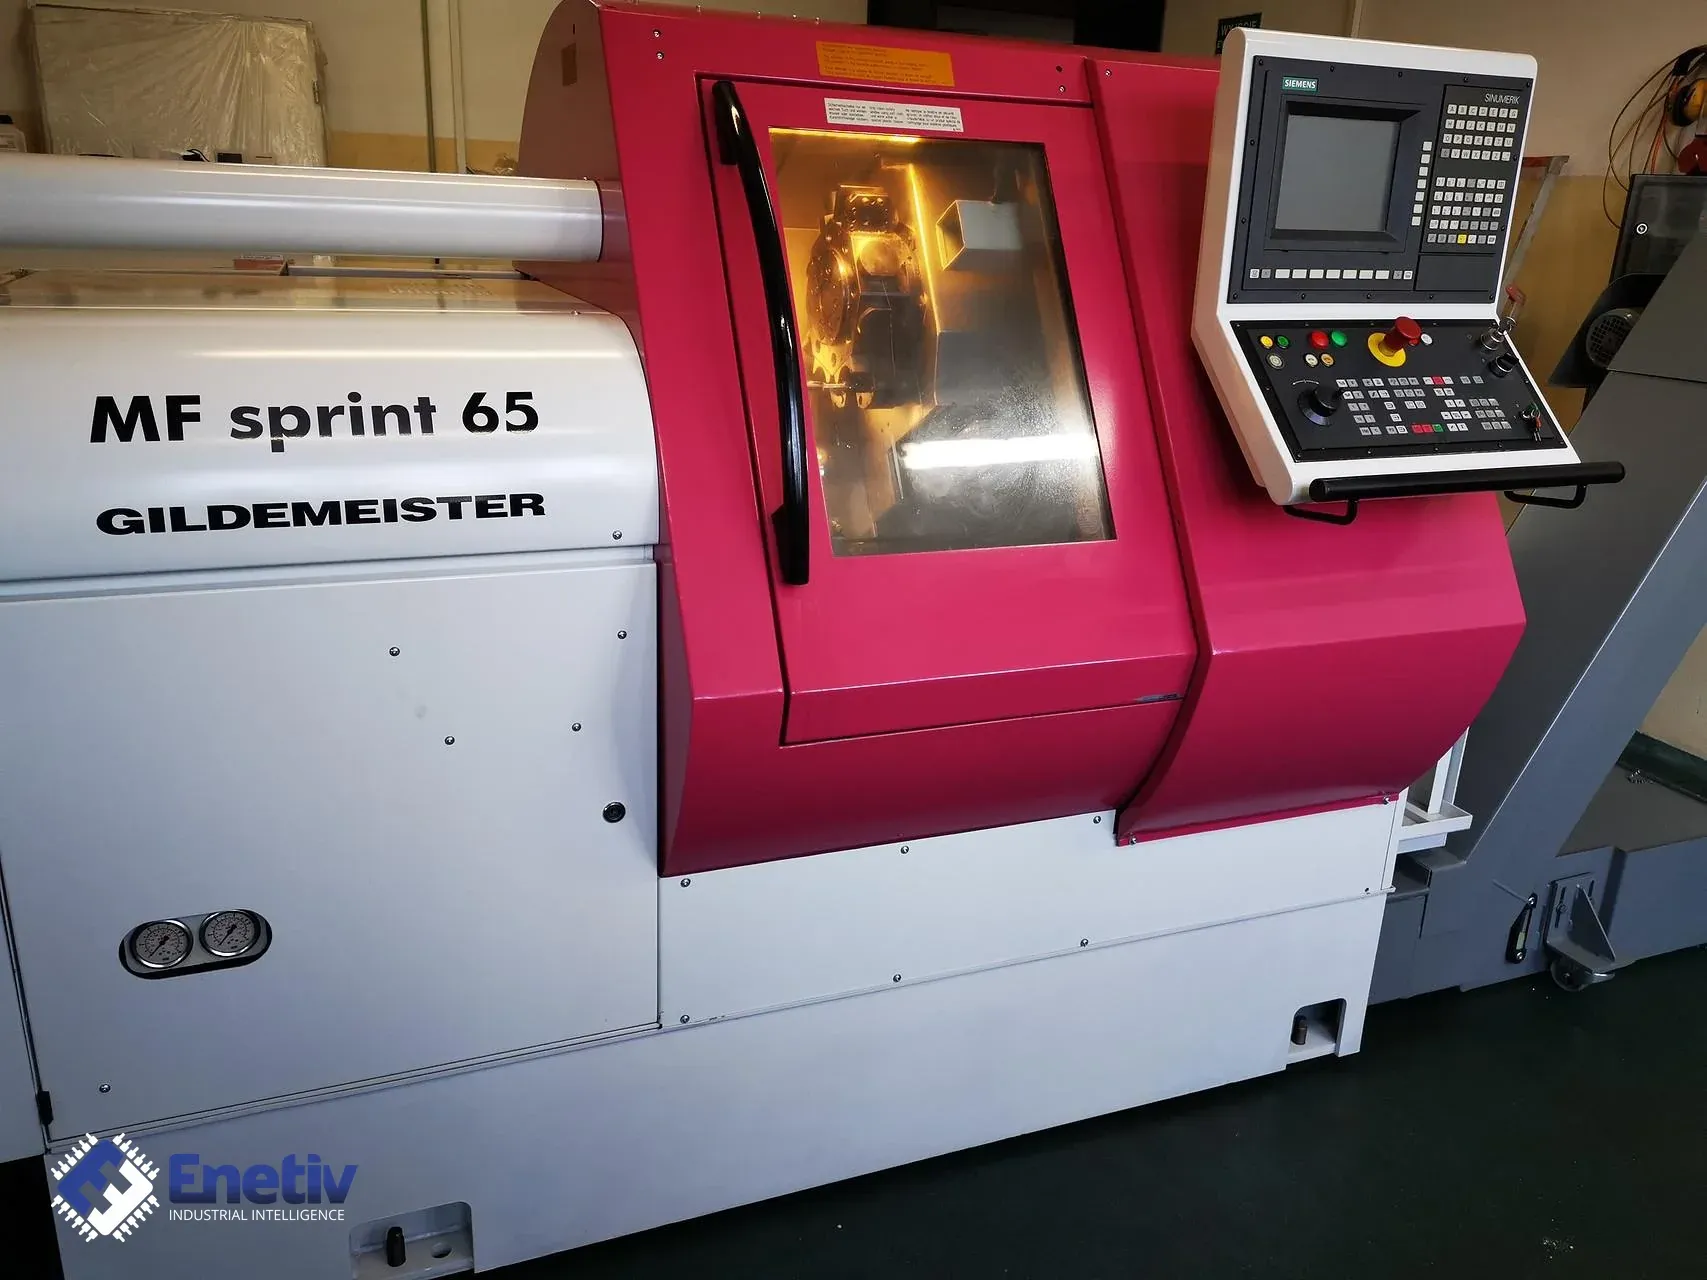
Maintenance et réparation du Gildemeister MF sprint 65 avec système Siemens Sinumerik
Fichiers à télécharger
Un arrêt sur un tour CNC doit se terminer vite et sans deviner ce que contient l’armoire de commande. Voyez quelles données réunir avant une demande d’intervention sur le Gildemeister MF sprint 65 et dans quel ordre mener le diagnostic.
Maintenance et réparation du Gildemeister MF sprint 65 avec système Siemens Sinumerik
Un tour CNC utilisé en production en série, tel que le Gildemeister MF sprint 65, n'a de sens que si chaque arrêt se termine rapidement et sans deviner ce qui se trouve réellement dans l'armoire de commande. Si vous assurez la maintenance d'une telle machine ou envisagez de l'acheter, une documentation ordonnée de l'exemplaire est le premier outil de service : elle permet de distinguer une panne d'une incompatibilité de version et fait gagner des heures à chaque signalement.
Ce que l'on sait du modèle et de la commande
Les descriptions de deux exemplaires du MF sprint 65 indiquent des commandes désignées différemment ; il ne faut donc pas les traiter comme une seule spécification du modèle. Dans l'un des exemplaires décrits, la machine est dotée de la commande Sinumerik 840 CNC ainsi que d'un chargeur de barres SIMAG 65.1 qui fonctionne avec elle. Dans un autre exemplaire décrit, la commande est la Siemens Sinumerik 840C.
La signification pratique de ces désignations est que le type de commande et de chargeur détermine la documentation et les procédures à appliquer lors du diagnostic et de la réparation. Pour cette raison, la désignation relevée sur la machine elle-même est plus importante que l'information sur le modèle du tour. Il ne faut pas supposer que les modules, les entraînements ou les cartes sont interchangeables entre les versions de commande tant que les données d'un exemplaire précis ne le confirment pas.
Données à préparer avant la demande d'intervention
L'état de la machine est parfois inconnu ; plus l'ensemble d'informations transmis au service au départ est complet, plus le diagnostic sera court. Il faut préparer :
- Plaque signalétique de la machine : la désignation complète du type ainsi que le numéro de série, car ce sont eux qui identifient un exemplaire précis et sa documentation.
- Commande : la désignation et la version relevées sur le pupitre opérateur ou sur les autocollants des modules, car le choix des procédures en dépend.
- Chargeur de barres : la désignation figurant sur sa plaque, car il s'agit d'un appareil distinct avec sa propre documentation.
- Photos : des plaques, des autocollants et des connecteurs, de préférence avant tout débranchement de câbles.
- Description du symptôme : ce qui se passe exactement, dans quel cycle, après combien de temps de fonctionnement et si la panne se répète dans les mêmes circonstances.
- Messages d'alarme : notés dans l'original, mot pour mot, avec une explication en polonais de ce que l'opérateur a observé.
- Alimentation et application : des données sur l'installation d'alimentation ainsi que sur le type de production réalisée.
Inspection et sauvegarde des données
Avant toute intervention, il faut effectuer une sauvegarde des données de la commande et des paramètres de la machine, car après le remplacement d'un module ou l'épuisement de la mémoire sauvegardée par batterie, rétablir les réglages sans sauvegarde est souvent très long. Il est utile d'étiqueter la sauvegarde avec la date, la désignation de la commande et le numéro de série de la machine, et de la conserver en dehors de la machine elle-même.
Ensuite, on procède à l'inspection visuelle de l'armoire de commande et du pupitre : état des connecteurs et des contacts, traces de surchauffe, d'humidité, de salissures dues au liquide de refroidissement et aux huiles, ainsi que jeu dans les fiches. Les voyants LED des modules sont relevés et documentés par une photo, et les autocollants indiquant la version du matériel et du logiciel sont consignés, car les différences de versions déterminent le choix des pièces. Lorsque c'est possible, les valeurs sur les entrées et sorties analogiques sont vérifiées au calibrateur ou à la source de courant, au lieu de se fier uniquement à l'indication à l'écran. Chaque pièce remplacée doit être notée avec son origine et sa désignation, afin que l'historique de la machine reste lisible lors de la panne suivante.
À quoi faire attention lors des tests (étapes)
L'ordre des actions compte, car de nombreuses erreurs surviennent lorsque quelqu'un commence par remplacer des pièces et ne rassemble les informations qu'ensuite.
- Collecte des données sur la machine, la commande et le chargeur ainsi que de la description du symptôme.
- Sécurisation de la sauvegarde des données et des paramètres.
- Inspection de l'armoire, des connecteurs, des modules et du câblage.
- Lecture des alarmes actives et consignation de celles-ci dans leur formulation d'origine.
- Restriction de la cause à l'un des domaines : entraînements, commande, alimentation ou équipements, y compris le chargeur de barres.
- Réparation ou remplacement de l'élément indiqué avec documentation de l'origine de la pièce.
- Mise en service et vérification des axes, des broches ainsi que de la communication entre la commande, les entraînements et le chargeur.
Lors de la restriction de la cause, il est bon de commencer par l'alimentation, car son instabilité peut provoquer des symptômes ressemblant à une défaillance de l'entraînement ou de la commande. Le premier démarrage après la réparation doit se faire sans matière à usiner et à des avances prudentes, en observant les axes et les broches à la recherche de bruits inhabituels et d'alarmes. Enfin, il est utile de comparer les alarmes enregistrées auparavant avec le comportement de la machine après la réparation et d'ajouter le résultat à la documentation de l'exemplaire.
Enetiv travaille dans l'automatisme industriel sur deux fronts : nous fournissons des pièces et nous les réparons. Nous proposons des pièces neuves, d'occasion et régénérées, notamment des marques Allen-Bradley (Rockwell Automation), Siemens, Schneider Electric, Bosch Rexroth et ABB, nous diagnostiquons et réparons des variateurs de fréquence, des servo-entraînements, des modules I/O et des automates, nous assurons la maintenance de moteurs et de servomoteurs, avec notre propre garantie sur les réparations. Nous sommes également spécialisés dans les pièces retirées de la production (EOL) et dans le service, y compris pour les éléments de génération plus ancienne et les éléments atypiques. N'hésitez pas à nous contacter via https://enetiv.com/zapytanie.
Sources
- Industrial Discount — Tour Gildemeister MF SPRINT 65 (année 1999) – description de l'exemplaire avec la commande Sinumerik 840 CNC et le chargeur de barres SIMAG 65.1, site web (version anglaise)
- KD Machinery — Tour CNC Gildemeister MF Sprint 65 (année 1997) – description de l'exemplaire avec la commande Siemens Sinumerik 840C, site web (version anglaise)
Date de publication : 19.11.2026