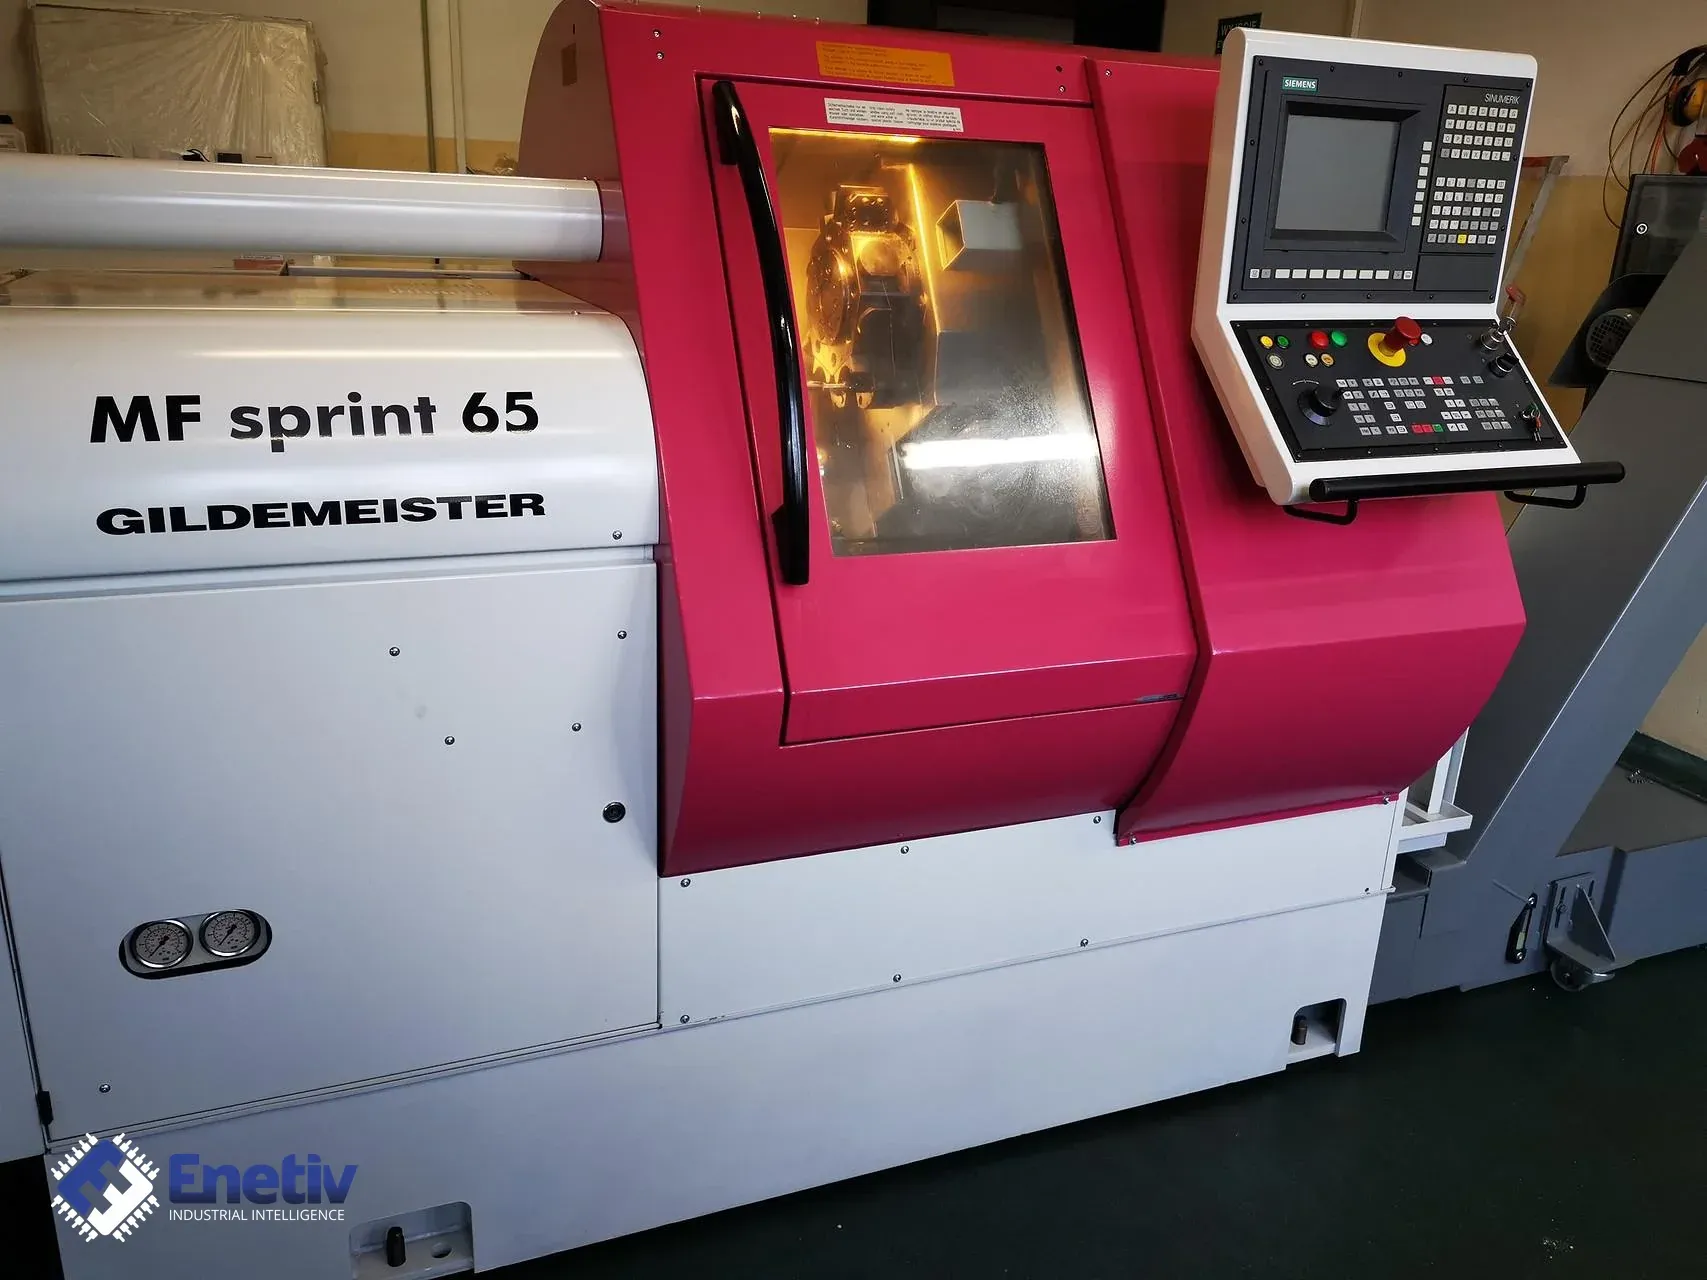
Serwis i naprawa Gildemeister MF sprint 65 z systemem Siemens Sinumerik
Pliki do pobrania
Przerwa w pracy tokarki CNC powinna kończyć się szybko i bez zgadywania, co stoi w szafie sterowniczej. Sprawdź, jakie dane zebrać przed zgłoszeniem serwisowym Gildemeister MF sprint 65 i w jakiej kolejności prowadzić diagnostykę.
Serwis i naprawa Gildemeister MF sprint 65 z systemem Siemens Sinumerik
Tokarka CNC pracująca w produkcji seryjnej, taka jak Gildemeister MF sprint 65, ma sens tylko wtedy, gdy każda przerwa w pracy kończy się szybko i bez zgadywania, co właściwie stoi w szafie sterowniczej. Jeśli zajmujecie się utrzymaniem ruchu takiej maszyny albo rozważacie jej zakup, uporządkowana dokumentacja egzemplarza jest pierwszym narzędziem serwisowym: pozwala odróżnić usterkę od niezgodności wersji i oszczędza godziny przy każdym zgłoszeniu.
Co wiadomo o modelu i sterowaniu
Opisy dwóch egzemplarzy MF sprint 65 podają sterowanie oznaczone różnie, dlatego nie należy ich traktować jako jednej specyfikacji modelu. W jednym z opisanych egzemplarzy maszyna ma sterowanie Sinumerik 840 CNC oraz współpracujący z nią podajnik prętów SIMAG 65.1. W innym opisanym egzemplarzu sterowanie to Siemens Sinumerik 840C.
Praktyczne znaczenie tych oznaczeń jest takie, że od typu sterowania i podajnika zależy, jaką dokumentację oraz jakie procedury stosować przy diagnostyce i naprawie. Z tego powodu oznaczenie odczytane z samej maszyny jest ważniejsze niż informacja o modelu tokarki. Nie należy zakładać, że moduły, napędy czy karty są wymienne między wersjami sterowania, dopóki nie potwierdzą tego dane z konkretnego egzemplarza.
Dane do przygotowania przed zgłoszeniem serwisowym
Stan maszyny bywa nieznany, więc im pełniejszy zestaw informacji trafi do serwisu na początku, tym krótsza będzie diagnostyka. Należy przygotować:
- Tabliczka znamionowa maszyny: pełne oznaczenie typu oraz numer fabryczny, bo to one identyfikują konkretny egzemplarz i jego dokumentację.
- Sterowanie: oznaczenie i wersja odczytane z panelu operatorskiego lub z naklejek na modułach, ponieważ od nich zależy wybór procedur.
- Podajnik prętów: oznaczenie z jego tabliczki, gdyż jest to osobne urządzenie z własną dokumentacją.
- Zdjęcia: tabliczek, naklejek i złączy, najlepiej przed jakimkolwiek odłączaniem przewodów.
- Opis objawu: co dokładnie się dzieje, w którym cyklu, po jakim czasie pracy i czy usterka powtarza się w tych samych okolicznościach.
- Komunikaty alarmowe: zapisane w oryginale, słowo w słowo, wraz z polskim objaśnieniem tego, co operator zaobserwował.
- Zasilanie i zastosowanie: dane o instalacji zasilającej oraz o rodzaju wykonywanej produkcji.
Oględziny i zabezpieczenie danych
Przed jakąkolwiek ingerencją należy wykonać kopię zapasową danych sterowania i parametrów maszyny, ponieważ po wymianie modułu lub wyczerpaniu pamięci podtrzymywanej bateryjnie odtworzenie ustawień bez kopii bywa bardzo czasochłonne. Kopię warto opisać datą, oznaczeniem sterowania i numerem fabrycznym maszyny oraz przechowywać poza samą maszyną.
Następnie wykonuje się oględziny wizualne szafy sterowniczej i panelu: stanu złączy i styków, śladów przegrzania, wilgoci, zanieczyszczeń po chłodziwie i olejach oraz luzów we wtykach. Kontrolki LED na modułach odczytuje się i dokumentuje zdjęciem, a naklejki z wersją sprzętu i oprogramowania spisuje, bo różnice w wersjach decydują o doborze części. Tam, gdzie to możliwe, wartości na wejściach i wyjściach analogowych sprawdza się kalibratorem lub źródłem prądowym, zamiast opierać się wyłącznie na wskazaniu na ekranie. Każdą wymienianą część należy odnotować wraz z jej pochodzeniem i oznaczeniem, żeby przy kolejnej awarii historia maszyny była czytelna.
Na co uważać przy testowaniu (kroki)
Kolejność działań ma znaczenie, bo wiele błędów powstaje wtedy, gdy ktoś zaczyna od wymiany części, a dopiero potem zbiera informacje.
- Zebranie danych o maszynie, sterowaniu i podajniku oraz opisu objawu.
- Zabezpieczenie kopii zapasowej danych i parametrów.
- Oględziny szafy, złączy, modułów i okablowania.
- Odczyt aktywnych alarmów i zapisanie ich w oryginalnym brzmieniu.
- Zawężenie przyczyny do jednego z obszarów: napędy, sterowanie, zasilanie lub osprzęt, w tym podajnik prętów.
- Naprawa lub wymiana wskazanego elementu z udokumentowaniem pochodzenia części.
- Uruchomienie i sprawdzenie osi, wrzecion oraz komunikacji między sterowaniem, napędami i podajnikiem.
Przy zawężaniu przyczyny dobrze jest zacząć od zasilania, bo jego niestabilność potrafi dawać objawy przypominające uszkodzenie napędu lub sterowania. Pierwsze uruchomienie po naprawie powinno odbywać się bez obrabianego materiału i na ostrożnych posuwach, z obserwacją osi i wrzecion pod kątem nietypowych dźwięków oraz alarmów. Na końcu warto porównać zapisane wcześniej alarmy z zachowaniem maszyny po naprawie i dopisać wynik do dokumentacji egzemplarza.
Enetiv zajmuje się automatyką przemysłową z dwóch stron: dostarczamy części i je naprawiamy. Mamy nowe, używane i regenerowane części m.in. marek Allen-Bradley (Rockwell Automation), Siemens, Schneider Electric, Bosch Rexroth i ABB, diagnozujemy i naprawiamy falowniki, serwonapędy, moduły I/O i sterowniki, serwisujemy silniki i serwomotory, z własną gwarancją na naprawy. Specjalizujemy się także w częściach wycofanych z produkcji (EOL) oraz w serwisie, również elementów starszej generacji i nietypowych. Zapraszamy do kontaktu przez https://enetiv.com/zapytanie.
Źródła
- Industrial Discount — Tokarka Gildemeister MF SPRINT 65 (rok 1999) – opis egzemplarza ze sterowaniem Sinumerik 840 CNC i podajnikiem prętów SIMAG 65.1, strona internetowa (wersja angielska)
- KD Machinery — Tokarka CNC Gildemeister MF Sprint 65 (rok 1997) – opis egzemplarza ze sterowaniem Siemens Sinumerik 840C, strona internetowa (wersja angielska)
Data publikacji: 19.11.2026